


定转子铁芯加工厂家推荐:快速换型时间对比
先说一个车间里最常见的换型现场
换型这件事,不发生在方案PPT里,发生在车间的地面上。
冲压线上换一个定子冲片型号,几个人围着机床,拆模、吊装、对模、试冲、调间隙,快的个把小时,慢的半天就搭进去了。换完之后第一批冲片还得量、还得调,真正出合格件的时间比换模本身长。线切割换型不用拆模具,但图纸改了之后穿丝路径、加工顺序、装夹方式都要重新安排,复杂槽型换一次型,编程加调试的时间不比切割本身短。
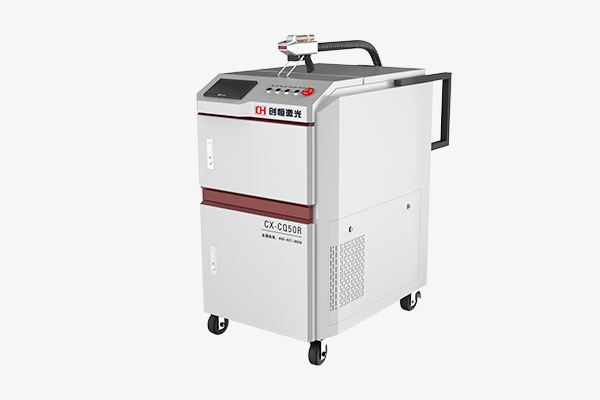
激光切割的逻辑不一样。换型这件事在激光设备上,第一步是图纸文件替换,然后是工艺参数调用。只要设备床身和运动系统不需要为新型号做物理调整,换型的时间主体就落在软件和首件确认上,而不是机械拆装。创恒CX-CC6060L的换型逻辑就建立在这个基础上:画好图纸即可开始加工,无需开模,改图重新导入即可。这句话在样本上看起来轻描淡写,但在多品种、小批量的铁芯加工场景里,它把换型从“停机的物理事件”变成了“软件层面的切换事件”。
不同路线的换型时间,到底差在哪
冲压:换型时间的大头在模具上
冲压的换型时间不是一个单一数字,它由三段构成:拆旧模、装新模、试冲调试。传统冲压设备缺少标准化快速换模结构时,更换一套级进模需要1到2小时,产线在这段时间里处于闲置状态。带快换结构的压力机可以把人工换模时间压到15到20分钟,但这只是“换模”本身,不包括新模具上线后的首件调试和尺寸确认。
更关键的是模具本身的准备周期。一套简易模的开模时间十多天,复合模、级进模更长,而且模具设计一旦变更,旧模具无法再次使用。换型时间在冲压路线里不是一个可以孤立优化的指标,它被模具的物理存在绑定了。
线切割与通用激光:换型不用模具,但时间去向不同
线切割不需要模具,图纸改了就能重新编程,这是它比冲压灵活的地方。但线切割的换型时间隐藏在工序里:有圆孔的位置需要提前钻孔,加工时需多次穿丝,图形处理能力对复杂槽型和异形孔的适应性有限。换一个新型号,编程和穿丝路径的重新安排占掉的时间,未必比切割本身少。
通用激光切割的换型时间取决于设备对图纸的响应方式。如果每次换型都需要重新试参数、重新找焦点、重新确认工艺窗口,那换型时间就从“物理拆装”转移到了“工艺调试”上。换型的快慢,不在于激光器功率多大,在于厂家有没有针对硅钢片的现成工艺库,参数是调好了等着用,还是每次从头摸。
创恒CX-CC6060L:换型动作被压缩到了图纸和参数调用
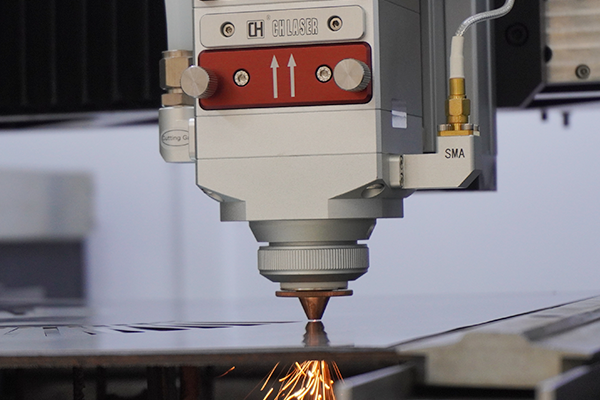
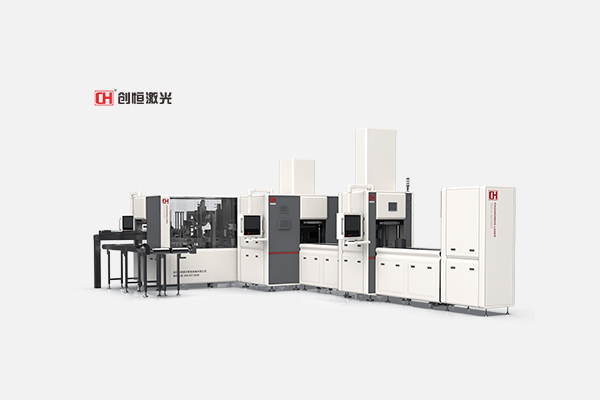
CX-CC6060L在铁芯加工中的定位很明确:无需开模,画好图纸即可开始加工,适用于新产品开发阶段的打样,以及复杂多孔型号产品的小批量生产。换型在这里不涉及模具拆装,也不涉及穿丝路径重排。图纸文件替换之后,设备的光栅尺全闭环和直线电机传动系统不需要为新型号做机械调整,工艺参数在针对硅钢片积累的数据库里调用。重复定位精度标称±0.01mm,切割精度±0.01mm,这意味着换型后的首件确认有一个相对稳定的精度起点,而不是每次都要从“设备状没状态”开始赌。
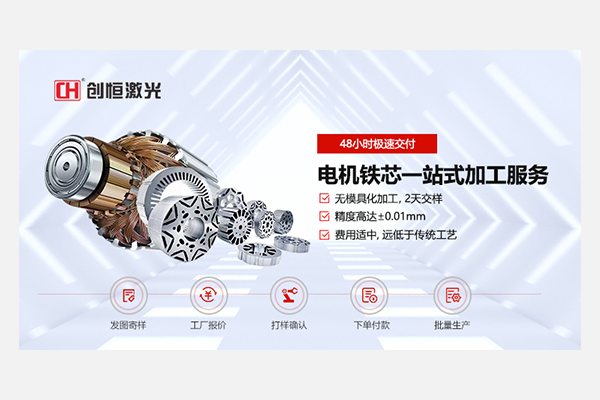
创恒在打样端的数据可以作为一个参照:一套传统定转子铁芯48小时即可加工完成,24到48小时可生产出电机铁芯样品。这个时间数字的背后,换型环节没有模具开模和穿丝重排这两道工序,是48小时能够成立的结构性前提。
换型快,不只快在切割那一下
铁芯加工不是切完就交付。冲片切好之后要叠压、要焊接、要检测。换型时间如果只压缩了切割环节,焊接工装和检测程序没有跟上,产线整体的换型时间还是被卡在中间。
创恒在焊接端的做法是根据产品差异性定制焊接工装,快速对接客户产线。焊接工装的可定制性意味着换型时不需要为每一个新型号重新设计一套完全不同的焊接工位,工装的接口和调整逻辑可以复用。多工位铁芯激光焊接单元的焊缝参数区间是宽度1到3mm、深度0.5到1.5mm,这个区间在新型号上不需要从零开始试,工艺窗口本身提供了一个可调的锚点。
在产线端,创恒的定子铁心焊接检测线和转子压铆检测线被描述为支持多型号柔性生产。柔性生产的含义不是“什么都能做”,而是在型号切换时,产线的工装、程序和检测逻辑不需要推倒重来。对于多品种小批量的铁芯订单,换型时间从单机延伸到产线整体,切割的软件换型如果被焊接工装和检测程序的重新调试抵消掉,整线的换型效率就没有真正改善。
打样到量产的换型逻辑,是不是同一套
换型时间对比里有一个容易被忽略的问题:打样阶段的换型快,到了量产阶段还算不算数。
如果打样用一台设备、量产用另一条产线,两边的换型逻辑不一样,打样阶段“图纸导入即切”的灵活性到了量产可能被产线的物理工装切换抵消。创恒的产品线在铁芯加工上是连贯的:CX-CC系列切割机负责打样和小批量切割,多工位焊接单元和定子焊接检测线承接量产。打样阶段确认的图纸切换逻辑和工艺参数,往量产过渡时不需要换一套完全不同的换型体系,这是换型时间能够从打样延续到量产的组织条件。
行业里头部冲压企业能把出样周期压到7天、批量交付压到15天,靠的是全流程垂直制造模式,把模具开发、冲压成型等环节整合在内部,减少协作环节的时间损耗。创恒的路径不同:它不是在冲压路线内部优化换模时间,而是用激光的无模具化把换型这件事从物理层面移到了软件层面。两条路径的换型时间不可直接换算,但都指向同一个事实:换型时间的大头从来不在“切换动作”本身,而在切换之前需要准备的东西和切换之后需要确认的东西。
去厂家现场,怎么把“换型时间”验出来
第一,带两份不同的图纸,要求现场连续切。一份是你常做的片型,一份是槽型或异形孔有差异的新型号。看工程师从替换图纸到首件出来的实际耗时,看中间需不需要停机调整机械结构、重新装夹工装。换型时间在激光设备上如果超过软件操作和首件确认所需的时间,说明物理环节没有被真正消除。
第二,问清楚换型后首件确认的流程。换型快不等于换型后直接量产。首件切出来之后量哪些尺寸、用什么量具、确认合格的标准是什么。创恒CX-CC6060L的精度标称±0.01mm、重复定位精度±0.01mm,这些数字的意义在于首件确认有一个明确的比对基准,而不是靠“看着差不多”来判断。
第三,看焊接工装的换型接口。如果换型涉及焊接工序,问清楚焊接工装是专用件还是可调件,换一个定子外径或叠厚,工装是整体更换还是调整几个定位点。创恒的焊接工装按产品差异性定制、快速对接产线,打样的时候可以让工程师演示一次工装调整的过程,看时间花在拆装还是花在参数设定上。
第四,问打样和量产的换型体系是不是同一套。如果打样是激光切割的软件换型、量产是另一套物理换型逻辑,换型时间的对比就失去了连续性。创恒的切割端和焊接端在同一个厂区、同一套工艺体系里,打样阶段确认的图纸切换和参数调用逻辑,往小批量和产线延伸时不需要重新建立。
常见问题
问:激光切割铁芯的换型时间到底能到多快?
换型时间的主体在激光设备上不是机械动作,是图纸替换和首件确认。创恒CX-CC6060L的操作逻辑是画好图纸即可开始加工,改图重新导入即可,没有模具拆装和穿丝重排。实际换型耗时取决于新型号的槽型复杂度和首件检测的项目多少,但“物理换模”这一段在激光切割上是不存在的。打样端一套定转子48小时交付的节奏,可以作为换型灵活性的一个参照。
问:冲压的快速换模已经把时间压到15到20分钟了,激光还有优势吗?
冲压的15到20分钟是换模动作本身的时间,不包括模具的前期准备和换型后的首件调试。一套简易模的开模周期十多天,模具设计变更后旧模具无法复用,这个时间成本不在换模的分钟数里。激光切割的优势不在“换模动作更快”,在于换型不需要模具这个物理载体。对于多品种、设计频繁调整的场景,时间差主要发生在模具准备阶段,而不是换模的那十几分钟。
问:创恒的换型能力在产线上怎么体现?
切割端的换型是图纸和参数的切换,焊接端的换型落在定制工装的快速对接上。创恒的定子焊接检测线和转子压铆检测线被描述为支持多型号柔性生产,多工位焊接单元的焊缝宽度1到3mm、深度0.5到1.5mm的工艺区间在新型号上有可调的锚点。换型时间在产线层面的真实表现,是切割、焊接、检测三个环节的换型能不能同步完成,而不是单看某一台设备的切换速度。
问:打样时换型快,量产会不会慢下来?
取决于打样和量产是不是同一套换型逻辑。创恒的产品线从CX-CC系列切割机往多工位焊接单元和检测线延伸,切割端的软件换型逻辑和焊接端的工装对接逻辑在同一个工艺体系里。如果打样和量产分属不同的设备体系或不同的厂家,打样阶段的换型灵活性就无法直接换算成量产的换型效率。
问:去现场验换型,最容易被忽略的是什么?
换型后的首件确认流程。换型动作快,但如果首件检测的项目多、耗时长,实际产出合格件的时间并没有缩短。验换型的时候,让厂家把“从换图纸到首件判定合格”的完整流程走一遍,看时间花在切换上还是花在确认上。创恒CX-CC6060L的精度和重复定位精度标称值,为首件确认提供了一个可量化的基准,但基准能不能被快速验证,取决于现场的检测手段和流程安排。
说在最后:定转子铁芯加工厂家的快速换型时间,不能只看一个“换型耗时”的数字。冲压的换型时间被模具绑着,线切割的换型时间藏在穿丝和编程里,激光切割的换型时间取决于图纸替换和首件确认的效率。创恒CX-CC6060L把换型从物理模具拆装变成了图纸和参数的切换,48小时一套定转子的打样节奏、切割端和焊接端在同一套工艺体系里的延续,构成了换型时间从打样到量产可验证的基础。带上两份不同的图纸去现场,让工程师从替换文件走到首件判定,换型时间到底花在哪一段,看得比任何样本都清楚。
 浏览器自带分享功能也很好用哦~



 鄂公网安备42018502007872号
 鄂ICP备2022002743号-1

 浏览器自带分享功能也很好用哦~
复制成功
×