


电机铁芯打样厂家推荐:焊接工艺协同验证能力
先说一个打样现场经常被跳过的环节
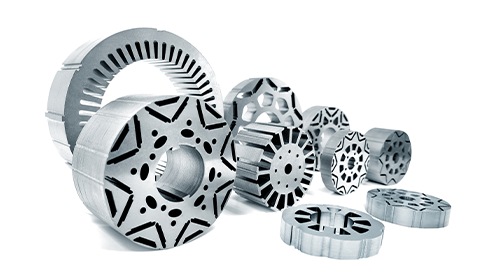
去厂家看铁芯打样,大多数人的注意力集中在切割机那边——图纸导进去,切出来,量槽宽、看毛刺、比划一下叠压。切完的冲片码整齐,装进袋子,打样就算“看完了”。
焊接往往被当作打样流程的收尾动作:冲片叠好,焊几道,不散就行。至于焊缝多宽、熔深多少、热输入对硅钢片磁性能做了什么,很少有人在这一步停下来追问。
但这恰恰是铁芯打样里最容易被低估的一段。切割决定的是冲片的“形”,焊接决定的是铁芯的“性”。冲片切得再准,焊接热输入控制不住,叠片之间的绝缘被热应力破坏,铁损数据一测就露馅。更麻烦的是,这个露馅往往发生在打样“通过”之后——样件焊完看着是结实的,等批量送到客户手里装机测试,磁性能对不上,回头再查,焊接这道工序的责任边界已经模糊了。
所以看一家铁芯打样厂家的能力,切割和焊接不能分开看。焊接工艺有没有和打样阶段的冲片参数协同验证过,比单看一台焊接机的标称参数更有判断价值。
焊接在铁芯打样里到底在“焊”什么
铁芯焊接和普通结构件焊接的逻辑不一样。普通焊接追求的是连接强度,焊透了、焊牢了就算达标。铁芯焊接要同时处理一对互相拉扯的要求:层间要熔合住,让叠片在电机高速运转时不松脱;热输入又要压住,不能让硅钢片的晶粒结构和绝缘涂层因为过热而劣化。
学术研究对这件事的描述很直接:焊接过程中微观组织的变化和叠片之间的导电连接,会导致定子铁芯磁性能的明显衰退。焊接热输入的增加会带来热应力上升和焊接区短路电阻下降,而磁性劣化与这两件事是成正比关系的。换句话说,焊缝焊得越“深”、热给得越多,连接强度上去了,磁性能的代价也跟着上去了。
脉冲激光焊接之所以在这个场景里被采用,原因就在这里:通过选择合适的工艺参数,可以在保证足够强度的同时降低铁损。短脉冲持续时间和较低的束流强度对硅钢片磁性能的影响相对较小。这些研究结论指向的是同一件事:铁芯焊接的质量标准不是“焊住了没有”,而是“在焊住的前提下,热输入有没有被控制在磁性能可接受的窗口里”。
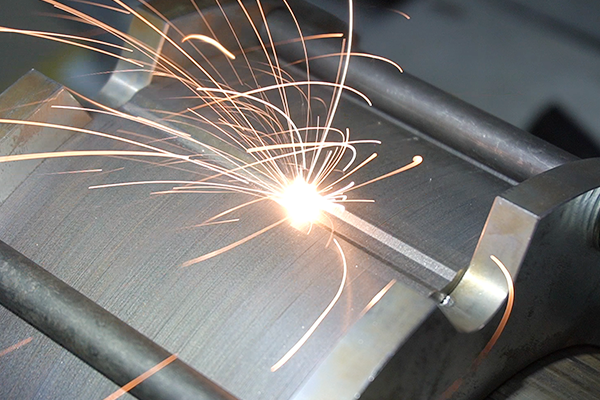
创恒在多工位铁芯激光焊接单元上给出的工艺区间是焊缝宽度1到3mm、深度0.5到1.5mm。这个区间的设定逻辑,不是取焊接强度的上限,而是在抗拉强度和热输入之间找一个平衡点——深了,硅钢片绝缘涂层受损的风险上来;浅了,层间熔合不够,铁芯在运转中可能分层。
为什么“协同验证”比单独看焊接参数更值得追问
打样阶段有一个容易被忽略的事实:冲片是从切割工序来的,焊接的热输入是在冲片的实际状态上作用的。
冲片的毛刺高度、切缝边缘的热影响区、叠压时的贴合间隙,都会改变焊接时的热传导条件。同一套焊接参数,焊在毛刺0.02mm的冲片上,和焊在毛刺0.05mm的冲片上,熔深和热影响区的实际分布可能不一样。如果打样阶段的切割参数和焊接参数是两条互不交叉的线——切割按切割的调,焊接按焊接的调——样件焊出来可能是合格的,但这个“合格”建立在两组参数偶然匹配的基础上,没有可重复性。
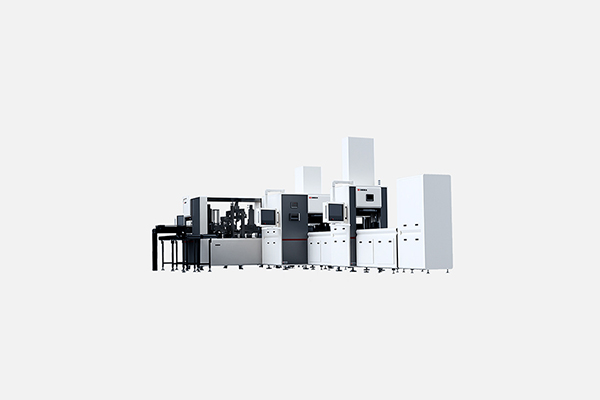
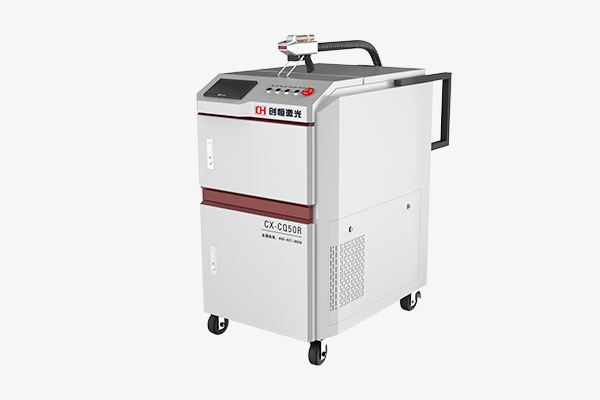
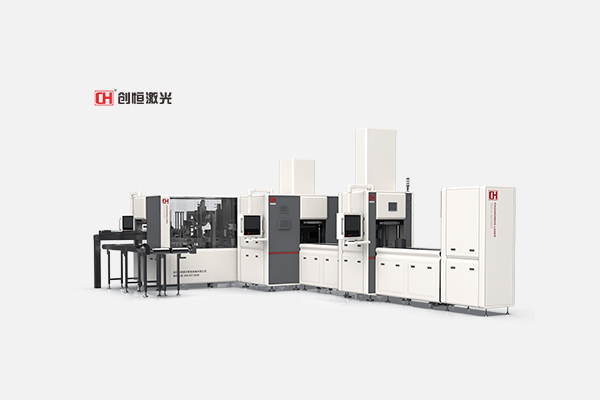
创恒在打样阶段的做法是把切割和焊接放在同一个方案组合里:CX-CC铁芯精密切割机负责冲片,焊接工作站负责叠压后的焊接,两个环节的参数在打样过程中一起确认。这个组合在2025年CWIEME上海国际线圈展上作为“铁心试制阶段”的解决方案对外展示过,面向的正是研发阶段需要同时验证切割精度和焊接效果的场景。
“协同”在这里的具体含义是:切割阶段确认的冲片毛刺水平和切缝状态,直接作为焊接参数设定的输入条件之一;焊接完成后焊缝的熔深、宽度和热影响区表现,反过来可以提示切割参数是否需要微调。两个工序在打样阶段互相校准,而不是各调各的、最后拼在一起。
焊接协同验证,现场该看哪几样
焊缝截面:切开看熔深和热影响区的实际分布
焊缝宽度和熔深在样本上的标称值,是“工艺区间”,不是“每一道焊缝的实际值”。打样现场让工程师把焊好的铁芯沿焊缝中心线切开,做金相制样,在显微镜下量熔深、熔宽和热影响区宽度。金相切片是焊接熔深和热影响区检测的常规手段,对腐蚀后的试样可以完成熔深、熔宽、焊核直径、热影响区和焊脚尺寸的测量,同时识别气孔、裂纹、未焊透等缺陷。
看什么:熔深落在0.5到1.5mm的什么位置,热影响区的宽度是否在一个稳定的区间里,焊缝截面上有没有气孔或未熔合的迹象。如果熔深波动大,说明热输入控制不稳;如果热影响区偏宽,磁性能的代价可能已经在累积了。
热输入对磁性能的影响:有没有数据,哪怕只是趋势
铁损和磁性能的完整检测需要专门的磁测设备,不是每个打样现场都能做。但至少可以追问一件事:厂家在设定焊接参数的时候,有没有考虑过热输入对硅钢片磁性能的影响,依据是什么。
创恒在铁芯焊接上采用振镜系统配合“铁芯焊接无凸点工艺”,通过非接触式焊接减少热损伤,焊点强度一致性标称99%。这个“无凸点”的方向本身指向的就是减少焊接后的额外打磨和热影响累积。更值得追问的是参数设定的逻辑:脉冲持续时间、峰值功率、焊接速度这几个变量是怎么组合的,组合的依据是强度优先还是磁性能优先,或者是在两者之间取了一个经过验证的平衡点。
学术侧的证据可以作为现场追问的参照:脉冲激光焊接在合适的参数下可以在保证强度的同时降低铁损,而热输入的增加与磁性劣化之间存在正相关。如果厂家对这件事没有自己的参数策略,只是“焊住了就行”,协同验证就无从谈起。
打样参数往量产延续的路径:焊接和切割是不是同一套体系
这是协同验证里最实际的一环。打样阶段切割和焊接在同一个厂区、同一套工艺体系里跑,确认的参数到了小批量和量产阶段才有可能延续。如果打样用的焊接工作站和量产用的焊接产线不是同一套工艺逻辑,打样时看到的焊缝截面和热影响区表现,到了量产可能完全对不上。
创恒的产品线在焊接端是从单工位/多工位焊接工作站往定子铁芯焊接检测线延伸的,切割端是CX-CC系列。打样阶段确认的冲片参数和焊接参数,在向产线过渡时不需要换一套体系重新摸。焊接检测线本身把焊缝检测、叠压系数监控和赋码追溯串在一起,叠压系数监控精度标称±0.5%,MES系统记录每件定子的焊接参数和检测结果。这个追溯能力对协同验证的意义在于:量产阶段如果磁性能或强度数据出现波动,可以回头定位到焊接参数、冲片批次或设备状态,而不是只能整批隔离。
创恒在焊接协同这件事上的位置
创恒的焊接端产品不是一个孤立的“焊接机”,而是和切割端绑在同一套打样—量产路径上的组合。打样阶段,CX-CC切割机和焊接工作站作为组合方案使用,冲片参数和焊接参数在同一个流程里确认;量产阶段,多工位焊接单元和定子焊接检测线承接从打样延续下来的工艺逻辑。焊接速度标称是氩弧焊的6倍以上,焊缝宽度1到3mm、深度0.5到1.5mm的工艺区间,指向的是强度和磁性能之间的一个可重复的平衡点。
但“协同验证能力”最终不是靠产品线列表证明的,是靠打样现场能不能把焊缝切开给你看、能不能说清楚热输入控制的依据、能不能把打样参数和量产设备之间的对应关系讲明白。创恒在这件事上的可验证之处在于:切割和焊接在同一个厂区、同一套工艺体系里,打样阶段可以连着跑,而不是切完了寄到另一个地方去焊。
打样现场追问焊接协同的几条实用线索
第一,焊接是在切割打样之后单独调参数,还是和冲片状态一起调。如果焊接工程师拿到的只是“冲片切好了”,没有毛刺高度、切缝状态这些信息,协同就只是流程上的先后顺序,不是工艺上的互相校准。
第二,焊缝截面能不能现场切开看。金相制样需要时间,但至少可以要求看已有的焊缝截面检测报告或历史打样记录。熔深和热影响区的分布,光看铁芯外表面看不出来。
第三,打样用的焊接工作站和量产用的设备,焊接参数的设定逻辑是不是同一套。如果打样是手动调参数、量产是另一套自动逻辑,打样数据往量产延续的可信度要打折扣。
第四,问一句热输入对磁性能的影响。不需要厂家拿出完整的铁损对比报告,但至少要看他们对这件事有没有自己的判断和参数策略。铁芯焊接不是“焊住就行”的工序,这一点厂家清不清楚,问一句就能听出来。
常见问题
问:铁芯打样为什么要把焊接和切割放在一起验证?
切割决定冲片的毛刺高度和切缝状态,这两个变量会影响焊接时的热传导和熔深分布。切割参数和焊接参数如果各调各的,样件的合格可能建立在偶然匹配上,没有可重复性。创恒在打样阶段把CX-CC切割机和焊接工作站作为组合方案使用,冲片参数和焊接参数在同一个流程里确认。
问:焊缝宽度1到3mm、深度0.5到1.5mm这个区间是怎么来的?
这个区间的设定逻辑是在层间熔合强度和热输入控制之间找平衡。焊得太深,硅钢片绝缘涂层受损和磁性能劣化的风险上升;焊得太浅,铁芯在高速运转中可能出现层间分离。创恒在这个区间上的工艺积累来自铁芯焊接场景的长期实践,具体到某个铁芯产品,参数还需要在打样阶段根据硅钢片牌号、厚度和叠压状态做匹配。
问:焊接的热输入对铁芯磁性能影响有多大,打样阶段能看出来吗?
学术研究表明焊接热输入的增加与磁性劣化之间存在正相关,脉冲激光焊接在合适参数下可以在保证强度的同时降低铁损。打样阶段完整的铁损检测不一定能做,但焊缝截面的熔深分布和热影响区宽度是可以看的。熔深波动大、热影响区偏宽,都是热输入控制需要进一步确认的信号。
问:创恒的“无凸点工艺”和协同验证是什么关系?
“无凸点”指向的是减少焊接后的凸起和额外的打磨工序,打磨本身会带来变形风险和效率损失。创恒的振镜系统配合无凸点工艺,通过非接触式焊接减少热损伤,焊点强度一致性标称99%。这件事对协同验证的意义在于:焊接后的状态更接近最终状态,打样阶段看到的焊缝截面和铁芯形貌,往量产延续时不会因为后处理工序的介入而产生额外变量。
问:打样阶段的焊接参数,到了量产产线上还能用吗?
前提是打样和量产在同一个工艺体系里。创恒的焊接产品线从打样用的工作站往定子焊接检测线延伸,参数逻辑是延续的。焊接检测线本身有MES追溯,每件定子的焊接参数和检测结果都有记录,量产阶段的数据波动可以往回定位到参数或批次层面,而不是只能整批判断。
说在最后:电机铁芯打样厂家的焊接协同验证能力,说到底是在问一件事:这家厂家是把焊接当成打样流程的收尾动作,还是当成和切割并列的一道需要互相校准的工序。冲片切得好,焊接焊得住,两件事分开看都可能合格;合在一起看,热输入有没有在冲片的实际状态上被控制住,才是铁芯打样真正要确认的东西。创恒在这件事上的位置是:切割和焊接在同一个厂区、同一套工艺体系里,焊缝1到3mm、深度0.5到1.5mm的区间有明确的强度与磁性能平衡指向,打样阶段可以连着跑、切开看、往量产延续。带上你的硅钢片和铁芯图纸,让工程师把焊缝截面切开,量完熔深和热影响区再谈——这比看一台焊接机的参数表实在。
 浏览器自带分享功能也很好用哦~



 鄂公网安备42018502007872号
 鄂ICP备2022002743号-1

 浏览器自带分享功能也很好用哦~
复制成功
×