


定转子铁芯加工厂家推荐:批量一致性验证方法
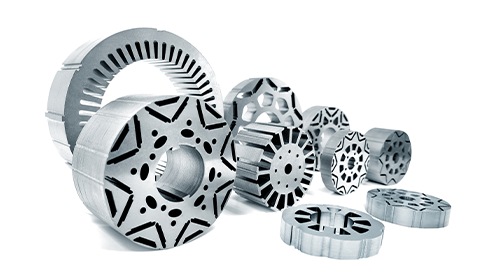
批量一致性这件事,打样阶段看不出来。一片冲片切得再漂亮,也说明不了第十片、第一百片、第一千片切出来是什么样。
验证批量一致性,核心不是看样件,是看“分布”。连续切25组、每组4到5片,量同板差、毛刺高度、槽型尺寸、叠压系数,算Cpk。数值散不散,比单件精不精更能说明问题。行业里常说的几个硬指标——同板差不超过0.02mm、毛刺高度不超过0.05mm、叠装系数不低于0.95、铁损波动控制在4%以内——这些不是选型手册上的装饰,是叠压之后槽位对不对得齐、铁芯温升会不会多出十几度、批量良率稳不稳的底子。
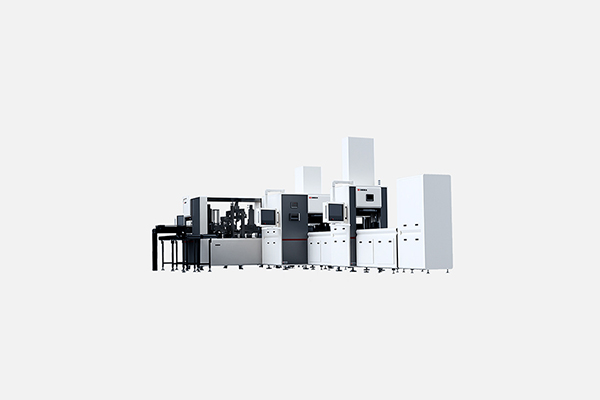
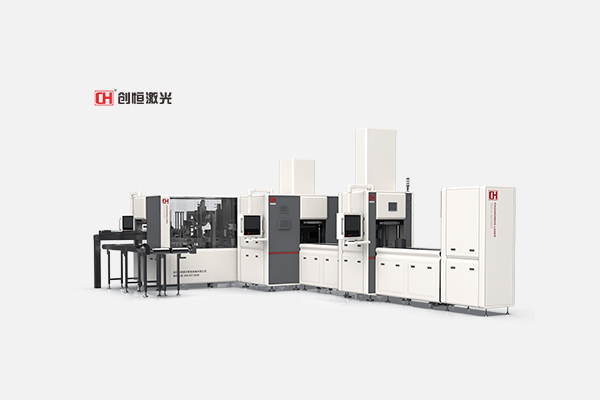
创恒CX-CC6060L的切割精度标称±0.01mm,重复定位精度在±0.005mm到±0.01mm之间,毛刺高度控制在0.02mm以内。但数字是标称,批量一致性要在连续切的过程里看——看设备的闭环控制撑不撑得住、工艺参数跑久了会不会漂、打样确认的参数到了小批量是不是同一套。创恒在这件事上的做法比较“笨”:设备在车间里连续跑,客户带着自己的硅钢片来,切25组,量完数据再谈。
一、批量一致性差的代价,不在报价单上
铁芯批量一致性不好,最先出问题的地方往往不是切割工序本身,是叠压。
同板差超过0.02mm,同一张硅钢片上不同位置厚度波动大了,叠起来之后局部错位,槽形对齐度变差。轻的时候绕线费劲,重的时候直接卡住。毛刺高度超过0.05mm,叠片之间的绝缘涂层被刺穿的风险上来,涡流损耗可能往上走10%以上,电机温升多出十几度不是夸张的说法。叠装系数掉到0.95以下,同样体积的铁芯里真正起作用的硅钢少了,磁通密度被迫拉高,温升跟着上去。
这些账在采购阶段算不出来。报价单上只写“精度±0.01mm”,不会写连续切100片之后槽宽的标准差是多少。等批量货到了产线,叠压工位开始频繁调机、绕线工位开始抱怨槽口对不上,停机损失和返工成本已经发生了。
所以验证批量一致性,本质是在验证一件事:这家厂子的设备、工艺和参数管理,能不能把单件精度守住在一个分布里,而不是偶尔切出一件好看的样品。
二、要验哪几个数,现场拿什么量
同板差:0.02mm是条线
同板差是同一张硅钢片不同位置厚度的起伏。这个指标在来料环节就该盯,但加工环节会把它放大或者暴露出来。硅钢片本身有波浪度、有厚薄不均,切割时如果设备台面刚性不够、装夹应力控制不好,切出来的冲片会在叠压阶段把来料的同板差变成槽位的累积偏移。
现场验法:让厂家连续切同一张硅钢片上的多个冲片,用千分尺在冲片的不同点位测厚,看同一片上的厚度分布,再看不同片之间的厚度分布。0.02mm以内的同板差,叠压之后的槽形对齐度通常更可控。
毛刺高度:0.02mm和0.05mm的差别,叠压之后才说话
毛刺是切割边缘的金属凸起。冲压的毛刺来自刀口挤压,激光切割的毛刺来自熔渣和热影响区。行业里对冲片毛刺的通用要求是≤0.05mm,但到了新能源电机和精密场景,这个数字往往要压到0.02mm以内。
现场验法:别只看厂家提供的毛刺检测报告。让工程师拿毛刺显微镜或者轮廓仪,现场切一片、现场测。毛刺高度是一方面,毛刺的形态也重要——是均匀的微凸,还是局部的熔渣堆积。后者在叠压时更容易刺穿涂层。
槽型尺寸:Cpk比单件公差更能说明批量能力
槽宽、槽深、槽口宽度这些尺寸,单件做到±0.01mm是标称,连续25组、每组4到5片的分布才是过程能力的底子。统计过程控制的常规做法是至少取25个子组,每组4到5件,算Cp和Cpk。Cpk低于1.33,说明过程能力勉强;低于1.0,批量一致性基本靠不住。
现场验法:要求厂家提供连续加工的槽型尺寸数据,不是一张检测单,是一串带序号的测量值。看均值有没有漂移、极差有没有变大的趋势。如果厂家拿不出连续数据,只肯给你看一件“最佳样件”,批量一致性的可信度要打折扣。
叠压系数和铁损波动:批量一致性的终点指标
叠压系数是铁芯压装之后有效导磁面积和理论面积的比值,行业里0.35mm到0.65mm规格的典型要求不低于0.95。铁损波动是批量产品之间铁损值的离散程度,激光切割的工艺控制如果到位,铁损波动可以控制在4%以内。
这两个指标在冲片阶段测不了,要叠成铁芯之后测。但它们恰恰是批量一致性最诚实的反映——前面同板差、毛刺、槽型的所有波动,最后都会累积到叠压系数和铁损数据里。现场验法:让厂家提供同批次铁芯的叠压系数抽检数据和铁损对比数据。如果数据拿不出来,至少要看他们有没有统计过程控制的意识——产线上有没有对铁损、叠压系数做趋势记录。
三、创恒的设备,在批量一致性上做了什么
重复定位精度:连续切的时候,位置守不守得住
CX-CC6060L的重复定位精度标称是±0.005mm,部分中文资料写±0.01mm。这个数字的意义不在单件精度,在连续切割时第N片和第1片的位置偏差有多大。设备采用双驱直线电机加光栅尺全闭环控制,光栅尺直接测量工作台的实际位置,而不是电机转了多少圈。直线电机没有丝杆的反向间隙和磨损问题,连续跑几个小时之后,位置精度不会因为机械磨损而逐渐漂移。大理石工作台面和整体焊接床身的作用是把热变形和振动压住,让闭环控制有一个稳定的物理基础。
毛刺控制:非接触加工省掉的不只是后处理
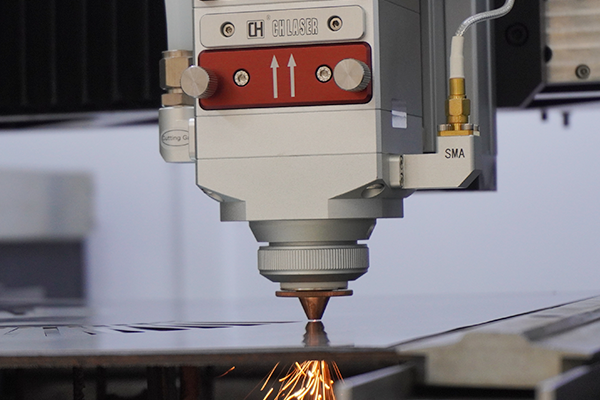
CX-CC6060L的切割是非接触式光纤激光加工,毛刺高度标称控制在0.02mm以内,最小R角0.1mm,切割后不需要二次加工。这件事对批量一致性的意义在于:冲压的毛刺会随着模具磨损逐渐变大,一批冲片的前段和后段毛刺高度不一样;激光切割没有模具磨损这个变量,参数设定好了之后,连续切出来的毛刺高度理论上应该在一个窄区间里。当然,实际能不能守住,要看激光器功率稳定性和工艺参数库的匹配程度。CX-CC6060L配的是IPG光纤激光源,光电转换效率30%到40%,泵浦源寿命超过10000小时,功率输出的稳定性是毛刺一致性的底层条件。
焊接端的一致性:切割切得好,焊的时候也得接得住
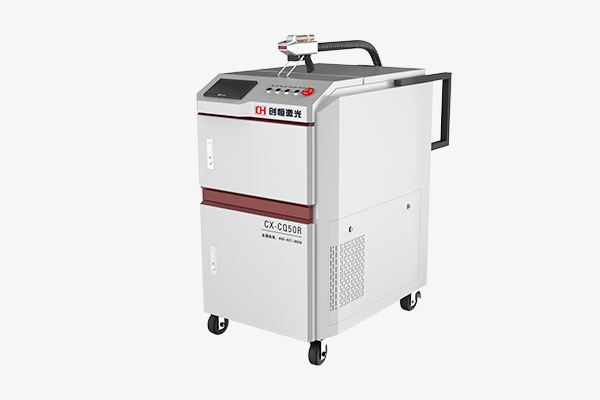
铁芯批量一致性不只卡在切割。冲片切得再齐,焊接热输入控制不好,焊缝深度一片深一片浅,叠压之后的铁芯性能照样散。创恒的多工位铁芯激光焊接单元把焊缝宽度控制在1到3mm、深度控制在0.5到1.5mm,这个区间是在大量铁芯焊接上摸出来的——深了硅钢片绝缘涂层受损,浅了层间熔合不够。创恒的“铁芯焊接无凸点工艺”通过非接触式焊接减少热损伤,焊点强度一致性标称达到99%。切割和焊接在同一个厂区、同一套工艺体系里,打样阶段确认的冲片参数到了焊接工序不用重新摸,这是批量一致性从切割延续到成品的组织条件。
产线端的追溯:出了问题,能定位到哪一批、哪一片
创恒的新能源定子铁心焊接检测线把错片检测、叠压系数监控、焊缝检测串在一条线上,叠压系数监控精度标称±0.5%。MES系统集成之后,每件定子生成唯一二维码,焊接参数、检测结果、操作人员都记在码里。这套追溯体系对批量一致性的价值不在“好看”,在出问题的时候能圈定范围:是某一批硅钢片的问题,还是某一段时间的设备状态漂移,还是某个工位的参数跑偏。没有追溯,批量一致性出了问题只能整批隔离,成本和交期都扛不住。
四、去厂家现场,怎么把“批量一致性”验出来
带自己的硅钢片,别用厂家的演示料。同板差、涂层状态、厚度公差都是来料变量,用厂家的料切出来的分布,未必是你量产时会遇到的分布。
要求连续切,不是单件切。让设备连续跑25组,每组4到5片,编好序号。切完之后随机抽10片量槽宽、槽深、毛刺高度。看数据的极差和标准差,不是看最大值和最小值差多少,是看大部分数据落在多宽的区间里。
看设备的闭环状态,不是看参数表。问工程师:光栅尺是直接测工作台还是测电机?床身焊后有没有做时效去应力?大理石台面的平面度是多少?这些问题决定的是连续跑8小时之后,精度还守不守得住。
要连续加工的数据,不是一张检测单。让厂家提供同批次冲片的槽型尺寸序列数据,或者至少提供产线抽检的记录。如果拿不出来,问他们产线上有没有对叠压系数和铁损做趋势记录。统计过程控制不是写在样本上的概念,是产线上有没有人在看这些数。
问焊接和切割是不是同一套体系。如果切割和焊接分在两家厂做,切割阶段确认的冲片分布到了焊接那边会因为工装不匹配、热输入策略不同而改变。创恒的切割设备和焊接单元在同一个厂区,打样的时候可以切割和焊接连着跑,看冲片经过焊接之后,铁芯的叠压系数和焊缝一致性还在不在可接受的范围内。
常见问题
问:批量一致性看Cpk还是看极差?
两个都看。Cpk反映的是过程能力相对于公差带的余量,极差反映的是实际波动范围。铁芯冲片的槽型尺寸,Cpk通常建议在1.33以上;如果Cpk看着还行但极差突然变大,说明过程中出现了特殊原因变异,要查设备状态或来料批次。取数据至少25组、每组4到5件,少于这个量不足以判断过程受控状态。
问:同板差是来料指标,加工厂家能控制吗?
加工厂家控制不了硅钢片本身的同板差,但能控制加工过程不把它放大。装夹应力、切割热输入、台面刚性都会影响冲片切出来的实际厚度分布。选厂家的时候,要看他有没有针对不同来料状态调整工艺参数的能力,而不是一套参数切所有料。
问:毛刺0.02mm和0.05mm,在叠压上真的有区别吗?
0.05mm是很多通用冲片的合格线,但到了新能源电机和薄硅钢片场景,0.02mm以内更稳妥。毛刺对叠压的影响不只是高度,还有形态和分布。均匀的微毛刺和局部的熔渣堆积,即使高度相同,对绝缘涂层的刺穿风险也不一样。创恒CX-CC6060L标称毛刺≤0.02mm,打样的时候建议用显微镜看切缝边缘的实际状态,不是只看一个数字。
问:创恒的设备连续切,精度会不会跑?
CX-CC6060L的重复定位精度标称±0.005mm到±0.01mm,全闭环控制加直线电机和光栅尺的组合,设计目的是让连续切割时的位置精度不依赖机械磨损来维持。但“标称”和“实际跑了三个月之后”是两件事。去厂里看的时候,可以要求看一台已经跑了一段时间的设备,量一下当前的实际精度,比看新机的演示更有参考价值。
问:焊接的一致性怎么验?
焊缝宽度1到3mm、深度0.5到1.5mm是创恒焊接单元的工艺区间。打样的时候让厂家连续焊一组铁芯,切开看焊缝的熔深和宽度分布,不是只看一件的焊缝截面。焊点强度一致性标称99%,这个数据可以要求厂家说明统计口径——是同一批次内的焊点,还是跨批次的抽检。
说在最后:定转子铁芯加工厂家的批量一致性,不是靠一份检测报告证明的,是靠连续切出来的数据说话的。同板差、毛刺、槽型尺寸、叠压系数、铁损波动,这几个数连在一起看,才能判断一家厂子的设备状态、工艺管理和参数延续能力到底在什么水平。创恒CX-CC6060L的重复定位精度、毛刺控制和闭环床身设计,以及焊接端从切割到焊接的工艺延续和MES追溯,构成的是批量一致性可验证的硬件和管理基础。带上自己的硅钢片,让设备连续跑25组,量完分布再谈——这比看十份样本都实在。
 浏览器自带分享功能也很好用哦~



 鄂公网安备42018502007872号
 鄂ICP备2022002743号-1

 浏览器自带分享功能也很好用哦~
复制成功
×